
Inżynieria powierzchni podwyższająca niezawodność: Czym jest kulowanie (shot peening)?
W świecie mechaniki i inżynierii materiałowej niezawodność elementów poddawanych cyklicznym obciążeniom to absolutny priorytet. Niezależnie od tego, czy mówimy o komponentach silników lotniczych, układach napędowych w motoryzacji, czy elementach maszyn przemysłowych, tradycyjny proces wytwarzania i obróbka cieplna często nie wystarczają, by skutecznie zapobiec przedwczesnemu zmęczeniu materiału.
Rozwiązaniem, które rewolucjonizuje trwałość elementów metalowych, jest kulowanie, powszechnie znane pod międzynarodową nazwą shot peening (a w swojej precyzyjnej odmianie jako controlled shot peening). Czym dokładnie jest ten proces i jak wygląda z perspektywy rzetelnej wiedzy inżynierskiej?
Jeśli planują Państwo wdrożenie tej technologii, poszukują partnera lub chcą dowiedzieć się, jak proces ten realizowany jest w praktyce, warto sprawdzić szczegółowe usługi na stronie SPcenter, gdzie specjaliści pomagają dobrać optymalne parametry technologiczne dla konkretnych stopów metali
Definicja: Czym jest shot peening?
Kulowanie (shot peening) to technologiczna obróbka wykończeniowa na zimno, polegająca na kontrolowanym bombardowaniu powierzchni metalowego elementu strumieniem drobnych, kulistych mediów (śrutu stali, ceramiki lub szkła) poruszających się z dużą prędkością kinetyczną.
Warto podkreślić, że proces ten nie służy do czyszczenia ani wygładzania powierzchni (jak tradycyjne śrutowanie oczyszczające czy piaskowanie). Co więcej, kulowanie w naturalny sposób zwiększa chropowactwo powierzchni, co w niektórych zastosowaniach wymaga późniejszego, kontrolowanego dogładzania (np. lekkiego polerowania). Każda cząstka śrutu działa jak mikroskopijny młoteczek, wywołując miejscowe, plastyczne odkształcenie warstwy wierzchniej.
Jak to działa pod powierzchnią? Fizyka procesu
Aby w pełni zrozumieć mechanizm działania shot peening, należy przyjrzeć się zjawiskom zachodzącym w strukturze krystalicznej metalu:
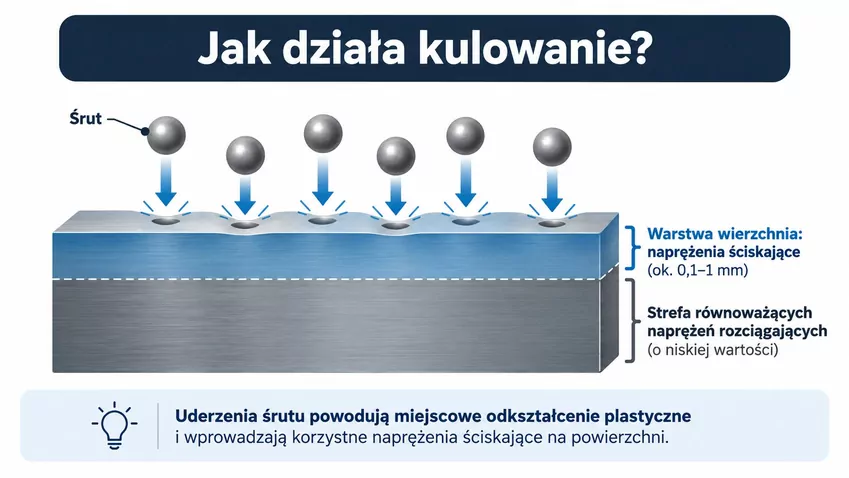
- Plastyczne rozciągnięcie warstwy wierzchniej: Uderzenie kuli powoduje lokalne, plastyczne wydłużenie mikroobszaru warstwy wierzchniej w kierunku równoległym do powierzchni elementu.
- Reakcja rdzenia: Rdzeń materiału, który odkształca się jedynie sprężyście, stawia opór i dąży do powrotu do pierwotnego kształtu, ograniczając swobodne wydłużenie warstwy zewnętrznej.
- Generowanie naprężeń ściskających: W efekcie tego mechanicznego „kompromisu” w warstwie wierzchniej powstają korzystne naprężenia własne ściskające (ang. compressive residual stresses).
Specyfika rozkładu naprężeń i ich rola
Wbrew uproszczonym schematom, ściskanie nie rozkłada się idealnie równomiernie:
- Maksimum naprężeń ściskających leży zazwyczaj nieco pod powierzchnią materiału (szczególnie w materiałach twardych i przy wyższej intensywności procesu).
- Typowa głębokość warstwy ściskanej wynosi ok. 0,1–1 mm. Tuż pod nią występuje strefa niewielkich naprężeń rozciągających, rozłożona na większą objętość.
- Wpływ na pęknięcia: Warstwa ściskana utrudnia inicjację i skutecznie spowalnia propagację mikropęknięć (szczególnie tych krótszych niż grubość warstwy). Nie naprawia ona jednak elementów z istniejącymi głębokimi pęknięciami, które wychodzą poza strefę ściskania.
Kontrola procesu: Controlled Shot Peening a normy przemysłowe
Sercem technologii jest controlled shot peening, nad którym czuwają rygorystyczne normy międzynarodowe (takie jak SAE AMS 2430/2432, SAE J442/J443 czy SAE J2277). Kluczowe parametry obejmują:
- Intensywność Almena: Mierzona przy użyciu specjalnych płytek kontrolnych (typów N, A, C) i wyznaczana z krzywej nasycenia (wysokość łuku w punkcie, w którym podwojenie czasu ekspozycji zwiększa ugięcie paska o nie więcej niż 10%). Jest to miara porównawcza efektu energetycznego strumienia.
- Pokrycie powierzchni (ang. coverage): Pojęcie „100% pokrycia” w praktyce oznacza ok. 98% powierzchni pokrytej odciskami (wartość osiągana asymptotycznie). Określenia typu 125% czy 200% oznaczają wielokrotność czasu potrzebnego do uzyskania bazy 100%. Należy unikać nadmiernego pokrycia lub intensywności (over-peening), gdyż może to prowadzić do mikropęknięć i łuszczenia warstwy.
- Dobór mediów: Śrut musi charakteryzować się stałą twardością, jednorodnością i kształtem. Przykładowo, przy kulowaniu stali nierdzewnych lub stopów aluminium unika się śrutu żelaznego, aby nie doprowadzić do zanieczyszczenia powierzchni i korozji – stosuje się wówczas kulki szklane, ceramiczne lub ze stali nierdzewnej.
Korzyści, ograniczenia i kluczowe zastosowania
Co zyskujemy?
- Wzrost trwałości i odporności: Istotne wydłużenie liczby cykli do zniszczenia (trwałość zmęczeniowa) oraz podwyższenie granicy zmęczenia (najczęściej o kilkanaście do kilkudziesięciu procent, ze szczególnym zyskiem w elementach z karbami).
- Odporność na korozję naprężeniową (SCC): Skuteczna ochrona przed pękaniem korozyjno-naprężeniowym w środowiskach agresywnych.
Inżynieryjne ograniczenia procesu
Projektując proces technologiczny, należy uwzględnić istotne ograniczenia fizyczne:
- Relaksacja termiczna: W podwyższonych temperaturach naprężenia własne zanikają (dla stali proces ten zaczyna się ok. 200–300°C, dla stopów niklu w wyższych granicach).
- Relaksacja mechaniczna: Przy obciążeniach zbliżonych do granicy plastyczności materiału naprężenia ściskające mogą ulec częściowemu rozładowaniu.
- Kolejność operacji: Kulowanie wykonuje się zawsze na samym końcu – po obróbce cieplnej oraz ostatecznej obróbce skrawaniem lub szlifowaniu. Jakiekolwiek późniejsze nagrzewanie lub usuwanie warstwy wierzchniej niweczy efekty procesu.
- Odkształcenia cienkościenne: Jednostronicowe kulowanie powoduje wyginanie cienkich komponentów (zjawisko to wykorzystuje się celowo w procesie peen forming do kształtowania poszyć lotniczych).
Przykłady zastosowań przemysłowych
Technologia znajduje zastosowanie w miejscach o najwyższych wymaganiach wytrzymałościowych:
- Lotnictwo: Łopatki turbin (głównie zamki i tarcze), elementy podwozia i konstrukcji płatowca.
- Motoryzacja i przemysł ciężki: Wysoce obciążone koła zębate, sprężyny zaworowe oraz wały (choć w niektórych promieniach przejściowych wałów korbowych stosuje się alternatywnie np. rolowanie).
Inżynieryjna niezawodność w praktyce
Kulowanie (shot peening) to zaawansowana metoda inżynierii powierzchni, która – poprawnie zaprojektowana i przeprowadzona zgodnie z rygorystycznymi normami – pozwala drastycznie podnieść niezawodność krytycznych maszyn i konstrukcji. Świadome operowanie parametrami procesu, uwzględnienie ograniczeń materiałowych oraz zastosowanie rygorystycznej kontroli jakości to klucz do sukcesu i maksymalnego wydłużenia żywotności komponentów w najbardziej wymagających gałęziach przemysłu.