
Kolana nierdzewne w instalacjach przesyłu pneumatycznego
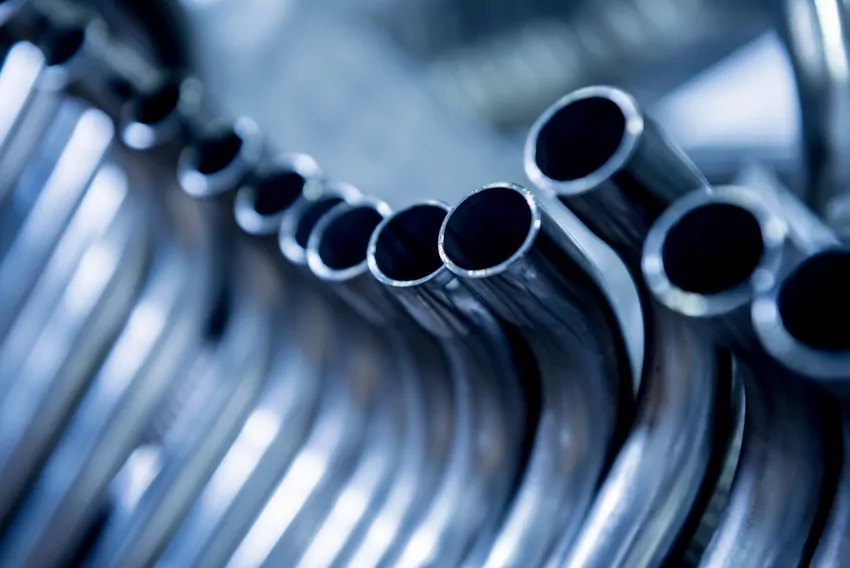
Pneumatyczny transport materiałów sypkich stawia instalacjom rurociągowym rygorystyczne wymagania mechaniczne, higieniczne i chemiczne. W dynamicznym strumieniu medium newralgicznymi punktami całego układu są łuki, na które oddziałuje ciągła siła odśrodkowa, tarcie cząstek oraz naprężenia dynamiczne. Odpowiedni dobór kolan ze stali nierdzewnej decyduje o stabilności procesu, czystości surowca oraz żywotności rurociągu.
Jak zbudować bezawaryjny rurociąg do materiałów sypkich?
Pneumatyczny transport materiałów sypkich stawia instalacjom rurociągowym rygorystyczne wymagania mechaniczne, higieniczne i chemiczne. W dynamicznym strumieniu medium newralgicznymi punktami całego układu są łuki, na które oddziałuje ciągła siła odśrodkowa, tarcie cząstek oraz naprężenia dynamiczne. Odpowiedni dobór kolan ze stali nierdzewnej decyduje o stabilności procesu, czystości surowca oraz żywotności rurociągu.
Kluczowa rola kolan nierdzewnych w transporcie pneumatycznym
Przesył granulatów, proszków, mąk czy regranulatów wiąże się ze zjawiskami erozji ściernej oraz tarcia kinetycznego. W kolanach zmiana kierunku strugi powoduje uderzenia drobin w zewnętrzną ściankę łuku. Prawidłowo wykonane kolano nierdzewne gwarantuje:
- Odpowiednią gładkość powierzchni wewnętrznej – brak zadziorów i mikronierówności ogranicza degradację przesyłanego materiału (np. zjawisko powstawania tzw. anielskich włosów w tworzywach) oraz zmniejsza spadek ciśnienia w układzie.
- Trwałość na uderzenia i zginanie – precyzyjnie formowane łuki o zoptymalizowanym promieniu gięcia (R) równomiernie rozkładają nacisk dynamiczny transportowanego medium.
- Certyfikowaną czystość stopu – atesty materiałowe 3.1 wg EN 10204 potwierdzają skład chemiczny stali, eliminując ryzyko zanieczyszczenia surowców spożywczych, farmaceutycznych czy chemicznych.
Dobór materiału rurociągu a właściwości przesyłanego surowca
Różne strefy instalacji podlegają odmiennym obciążeniom. Dzięki zachowaniu powtarzalnej geometrii zewnętrznej elementów w jednym rurociągu można łączyć odcinki z różnych tworzyw, precyzyjnie reagując na warunki procesowe:
Materiał | Typowe zastosowanie | Odporność na ścieranie | Higiena / Branża spożywcza | Podgląd przepływu |
Stal nierdzewna 1.4301 (AISI 304) | Standard procesowy dla spożywki, chemii, kosmetyków i tworzyw | Średnia | Tak | Nie |
Stal kwasoodporna 1.4404 (AISI 316L) | Agresywne środowiska chemiczne, wysokie zasolenie, kwaśne media | Średnia | Tak | Nie |
Stal utwardzana HWR | Punkty erozji, regranulaty, kwarce, tworzywa z włóknem szklanym | Bardzo wysoka | Tak | Nie |
Aluminium (EN AW-6060) | Lekkie rurociągi pod stropem hali, nieagresywne tworzywa sztuczne | Niska | Nie | Nie |
Szkło borokrzemowe 3.3 | Kontrola wzrokowa, wykrywanie zatorów, odcinki inspekcyjne | Wysoka | Tak | Tak |
W strefach o intensywnej erozji tradycyjne kolana 1.4301 można zastąpić wariantem utwardzanym HWR lub kolanami ze szkła borokrzemowego, zachowując ten sam przekrój rurociągu i spójne złącza.
Kolana nierdzewne - sprawdź ofertę https://www.kolananierdzewne.pl/
Geometria, zakres wymiarowy i cięcie laserowe
Katalog obejmuje ponad 2200 pozycji w typoszeregu średnic zewnętrznych od Ø33.7 do Ø219.1 mm, z grubościami ścianek 1.5, 1.6, 2.0, 2.6 oraz 3.0 mm.
- Zgodność geometryczna – wszystkie komponenty w ramach tej samej średnicy nominalnej (kolana, rury, trójniki, redukcje) tworzą szczelny, gładkoprzelotowy ciąg transportowy.
- Laserowe cięcie łuków i rur – fabryczne skracanie odcinków prostych kolan oraz docinanie rur prostych od 20 mm. Krawędzie po cięciu laserowym są gładkie, gratowane i pozbawione ostrych rantów, co umożliwia natychmiastowy montaż bez obróbki warsztatowej.
- Prefabrykacja na wymiar – możliwość precyzyjnego zaplanowania rozkroju handlowych sztang 3000 mm bez generowania niepotrzebnych odpadów na obiekcie.
Szczelny montaż bez spawania - systemy obejm rurowych DVK
W pneumatyce przemysłowej odchodzi się od czasochłonnego spawania rurociągów cienkościennych na rzecz złączy mechanicznych. Obejmy zaciskowe typu DVK pozwalają na szybki serwis, inspekcję i rekonfigurację trasy:
- Obejmy montażowe DVK – zapewniają sztywne, osiowe połączenie rur i kolan bez przewężania średnicy wewnętrznej przelotu.
- Zintegrowane wkładki uszczelniające – dobierane zależnie od temperatury, medium (np. NBR, EPDM, silikon spożywczy) i przewodności ładunków elektrostatycznych (z taśmą uziemiającą).
- Bezpieczeństwo przeciwwybuchowe – ciągłość elektryczna rurociągu niweluje gromadzenie się ładunków statycznych, co jest warunkiem krytycznym w strefach ATEX dla pyłów palnych.
Sprawna realizacja i dokumentacja techniczna
Planowanie i montaż instalacji wymagają minimalizacji przestojów i jednoznacznych danych projektowych:
- Wycena w 1 godzinę – zestawienie materiałowe weryfikowane jest pod kątem stanów magazynowych, a kompletna oferta w pliku PDF zawiera rabaty, koszty spedycji oraz terminy realizacji.
- Dokumentacja CAD i 3D – każda pozycja katalogowa posiada rysunek techniczny PDF oraz model przestrzenny w formacie STEP, co ułatwia projektantom bezpośrednie wklejenie elementu do modelu instalacji.
- Czas dostawy – pozycje magazynowe wysyłane są w standardzie około 3 dni roboczych, a średni czas kompletacji zamówienia wynosi 5 dni.
- Certyfikacja – do stali 1.4301 oraz 1.4404 na życzenie wydawane są świadectwa odbioru 3.1 wg EN 10204.